發表時間: 2026-11-17 11:51:32
作者: 石化設備安全運維服務網
瀏覽: 25
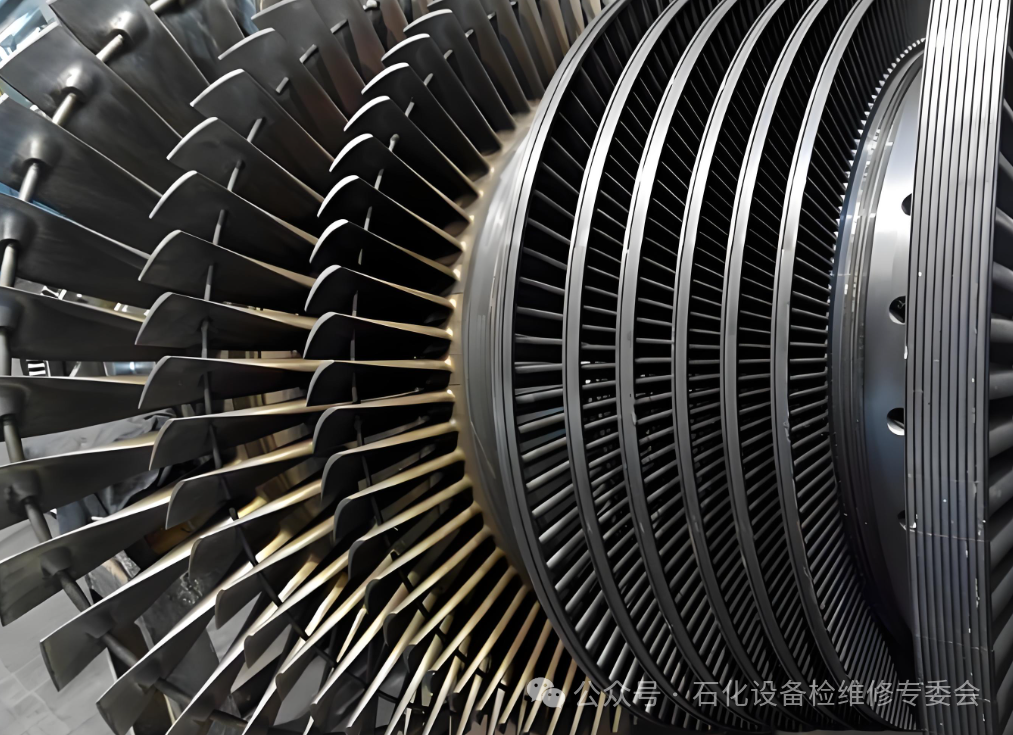
汽輪機轉子葉片的檢修是確保機組安全、經濟運行的核心環節。檢修工作需要綜合運用定期檢查、無損檢測、缺陷評估和精密修復等手段。
一、檢修前的常規檢查與評估
在制定具體維修方案前,首先需要通過系統的檢查來全面評估葉片狀態。
1. 宏觀檢查:這是最基礎的檢查。需要仔細查看葉片表面,用放大鏡檢查是否存在裂紋、彎曲、卷邊、松動、腐蝕、水蝕等損傷,同時檢查圍帶、拉筋、鉚釘頭等附件是否有變形或松動。如果發現葉片斷裂,一定要保護好斷口,以備后續進行失效分析。
2. 清理與測量:清除葉片表面的鹽垢、銹跡和附著物。清理后,還需測量通流間隙、檢查葉根配合情況,并記錄相關數據,為后續維修提供依據。
二、無損檢測 (NDT)
僅靠肉眼檢查遠遠不夠,必須采用專業的無損檢測方法來發現肉眼看不到的內部或表面微小缺陷。下面是幾種常用且有效的方法:
1. 超聲相控陣:樅樹型葉根,可有效檢測結構復雜、空間狹小的葉根部位,尤其是應力最大的第一齒根,能檢出深達0.5mm的裂紋。
2. 超聲導波:葉身,一次掃查即可檢測葉身全長的內部和表面缺陷,檢測速度快,靈敏度可達毫米級。
3. 熒光磁粉:葉身、葉根表面,操作簡便,靈敏度高。
4. 滲透檢測:葉身、葉根、司太立合金釬焊處,操作直觀,結果可靠,可檢出表面開口的微小缺陷,如裂紋、氣孔等。
5. 渦流檢測:葉片表面及近表面,無需耦合劑,檢測速度快,可自動化,適用于快速篩查表面和近表面缺陷。
6. 靜頻測量:葉片整體,測量葉片固有頻率,判斷其是否避開共振區。對于“松裝配”葉片,可采用“注膠”法模擬運行狀態進行測量。
三、葉片修復
1. 傳統手工修復:這是長期沿用的方法。主要依靠人工對缺陷部位進行打磨、堆焊和修型,以恢復葉片大致尺寸。這種方法對工人經驗要求高,且過程相對繁瑣。
2. 自動化智能制造 (前沿方案):這是一種效率更高、質量更可靠的修復方式,尤其適用于復雜損傷或需要性能升級的情況。其典型流程如下:根據NB/T 25006-2011《核電廠汽輪機葉片焊接修復技術規程》等行業標準,焊接修復過程(如預熱溫度、焊后熱處理)有嚴格規定,例如某些材料的預熱溫度需達250-350°C,焊后熱處理溫度為700-740°C。該標準適用于核電廠汽輪機葉片;常規火電汽輪機葉片焊接修復應選用對應火電業規范。
四、更換葉片
對于損傷嚴重、無法修復的葉片,則需要進行更換。嚴格的新葉片檢查:更換前,須核對新葉片尺寸、材質、振動特性等技術文件,并檢查表面質量、葉根錐度、圍帶尺寸等,確保符合圖紙要求。
如果在運行或檢修中發現以下情況,應立即采取行動:
1.振動異常:汽輪機振動報警、停機限值需遵循機組設計文件及相關規程,若持續上升需緊急停機。
2.發現裂紋:發現明顯裂紋后,應立即停機檢查。位于葉片前2/3區域的裂紋修復風險較高,需結合裂紋尺寸、深度、材料及應力評估結果綜合判定,通常不建議焊接修復,應直接更換。
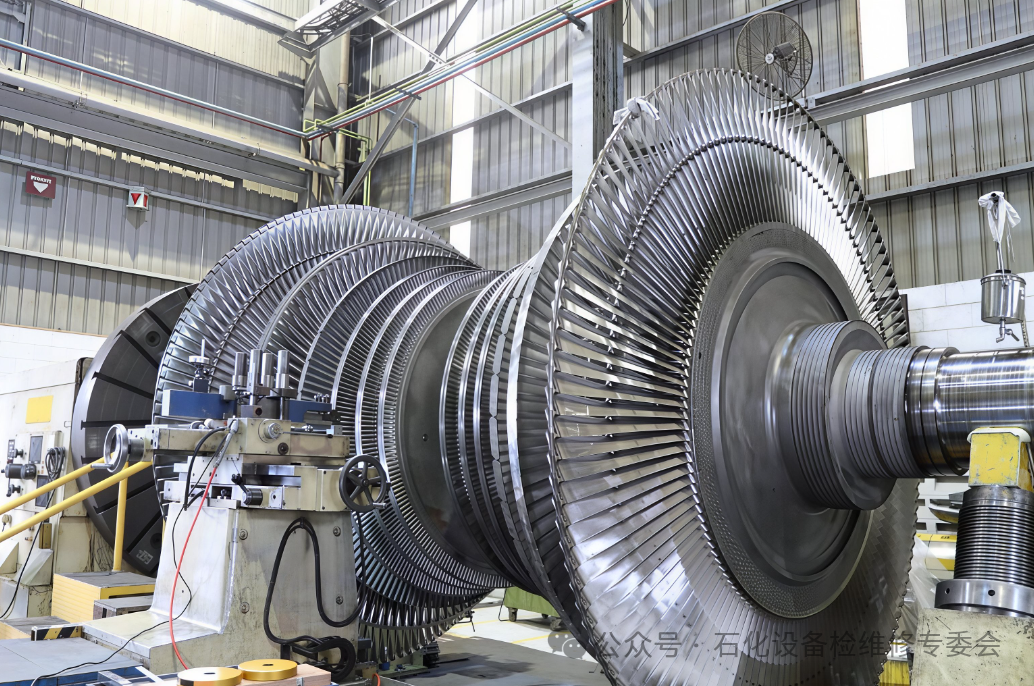
汽輪機葉片的檢修是一項融合了傳統經驗和現代智能技術的系統工程。從基礎的目視檢查到前沿的3D打印修復,每個環節都為了保證葉片能在一個檢修周期內安全可靠地運行。
來源:石化設備檢維修專委會